

 English
Máy phay CNC được sử dụng trong gia công chi tiết máy, khuôn mẫu và nhiều sản phẩm cơ khí. Tuy nhiên, để khai thác thiết bị hiệu quả, xưởng cần quan tâm đồng thời đến máy, chương trình gia công, cách gá phôi và bộ dụng cụ cắt.Vậy máy phay CNC là gì, hoạt động như thế nào và cần lưu ý gì khi lựa chọn dao cụ? Bài viết dưới đây giúp bạn hiểu những kiến thức cơ bản trước khi đầu tư hoặc chuẩn bị sản xuất.
1. Máy phay CNC là gì?
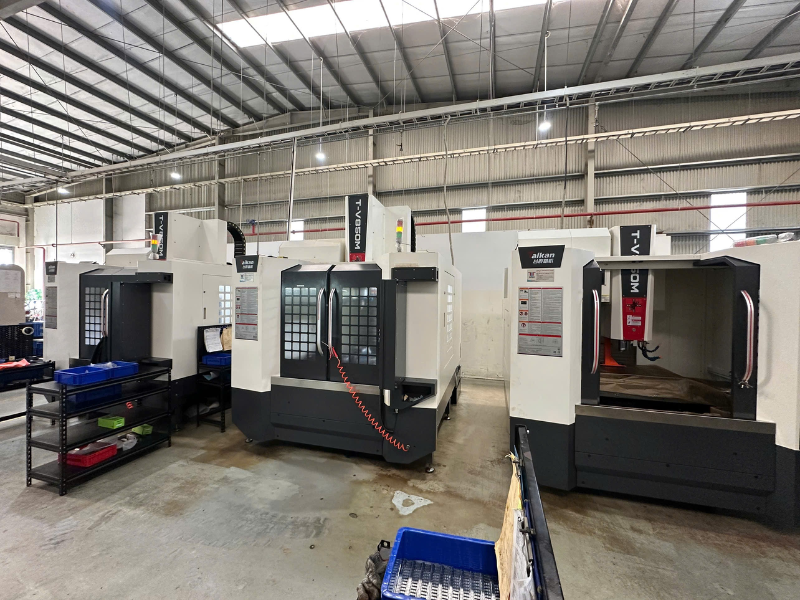
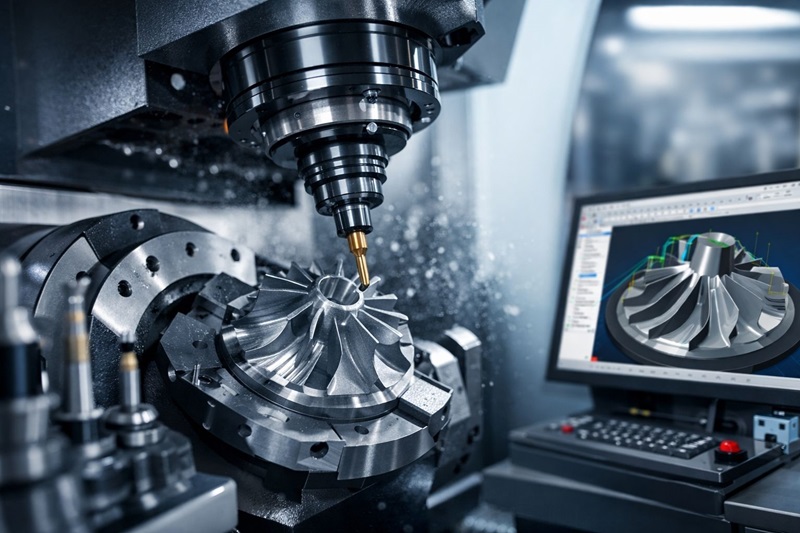
Máy phay CNC là máy công cụ sử dụng hệ điều khiển số bằng máy tính để điều khiển chuyển động gia công theo chương trình. Trong quá trình phay, dao cắt quay và chuyển động tương đối với phôi để bóc tách vật liệu, tạo hình chi tiết.
CNC là viết tắt của Computer Numerical Control. Người vận hành chuẩn bị chương trình, gá phôi, lắp dao, thiết lập thông số và kiểm tra trước khi chạy máy. Tùy cấu hình và dụng cụ sử dụng, máy có thể thực hiện phay mặt, phay rãnh, phay hốc, gia công biên dạng, khoan và các nguyên công khác. Khả năng thực tế cần được đối chiếu với thông số của từng thiết bị.
2. Cấu tạo máy phay CNC
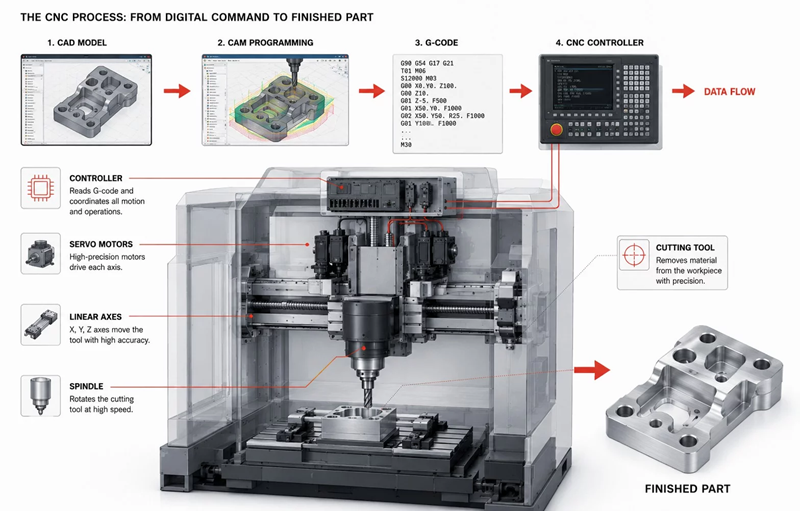
Máy phay CNC gồm hệ thống cơ khí, hệ điều khiển và các bộ phận phụ trợ phối hợp để thực hiện quá trình cắt gọt. Hiểu chức năng từng bộ phận giúp người sử dụng lựa chọn thiết bị, chuẩn bị dao cụ và vận hành phù hợp.
2.1. Thân máy và đế máy
Thân máy và đế máy là kết cấu chịu lực, nâng đỡ các cụm chi tiết của thiết bị. Độ cứng vững của kết cấu góp phần hạn chế biến dạng và rung động trong quá trình gia công.
2.2. Trục chính
Trục chính tạo chuyển động quay cho dao cắt thông qua đầu kẹp dụng cụ. Tốc độ quay, công suất, mô-men xoắn và trạng thái trục chính ảnh hưởng đến khả năng gia công.
Khi lựa chọn dao cụ, cần xác định đúng chuẩn kết nối của máy, chẳng hạn BT hoặc HSK, cùng các yêu cầu kỹ thuật tương ứng.
2.3. Bàn máy và bộ gá phôi
Bàn máy là nơi đặt phôi và các thiết bị gá kẹp như ê tô, đồ gá hoặc bàn xoay. Phôi cần được định vị và kẹp chắc chắn để duy trì vị trí trong quá trình cắt.
Kích thước bàn, tải trọng cho phép và không gian gá đặt cần phù hợp với chi tiết gia công.
2.4. Hệ thống dẫn hướng và truyền động
Hệ thống này thực hiện chuyển động theo các trục của máy. Cấu hình thường gồm động cơ servo, cơ cấu truyền động, bộ phận dẫn hướng và thiết bị phản hồi vị trí.
Ở máy ba trục, các chuyển động tuyến tính được ký hiệu X, Y và Z. Máy nhiều trục có thêm chuyển động quay tùy thiết kế.
2.5. Hệ điều khiển CNC
Hệ điều khiển đọc và xử lý chương trình, sau đó điều phối chuyển động của các trục cùng những chức năng liên quan.
Thông qua bảng điều khiển, người vận hành nhập chương trình, thiết lập tọa độ, khai báo bù dao và theo dõi trạng thái máy. Phần mềm CAD/CAM có thể hỗ trợ chuẩn bị chương trình nhưng không phải là bộ phận bắt buộc tích hợp trong mọi máy.
2.6. Đầu kẹp BT/BBT/HSK và dụng cụ cắt
Đầu kẹp dao phay BT/BBT/HSK kết nối dao với trục chính; dụng cụ cắt trực tiếp bóc tách vật liệu. Tùy nguyên công, máy có thể sử dụng dao phay ngón, dao phay cầu, dao phay gắn mảnh, mũi khoan hoặc dụng cụ khác.
Cần lựa chọn đồng bộ đầu kẹp, collet và cán dao; đồng thời kiểm tra chiều dài lắp, độ đảo và giới hạn tốc độ của bộ dụng cụ.
2.7. Ổ chứa dao và bộ thay dao tự động
Trên máy được trang bị chức năng này, ổ chứa dao lưu các dụng cụ phục vụ gia công. Bộ thay dao tự động chuyển dụng cụ giữa ổ dao và trục chính theo lệnh chương trình.
Số vị trí chứa dao, kích thước và khối lượng dao cho phép phụ thuộc vào từng model.
2.8. Hệ thống làm mát, bôi trơn và thoát phoi
Các hệ thống phụ trợ hỗ trợ duy trì điều kiện làm việc của máy:
- Làm mát: Cấp dung dịch hoặc môi chất phù hợp đến vùng gia công.
- Bôi trơn: Cung cấp chất bôi trơn cho các vị trí theo thiết kế.
- Thoát phoi: Thu gom và đưa phoi ra khỏi khu vực làm việc bằng cơ cấu phù hợp.
Trang bị cụ thể có thể khác nhau giữa các dòng máy; cần đối chiếu tài liệu của nhà sản xuất khi lựa chọn và sử dụng.
3. Nguyên lý và quy trình hoạt động của máy phay CNC
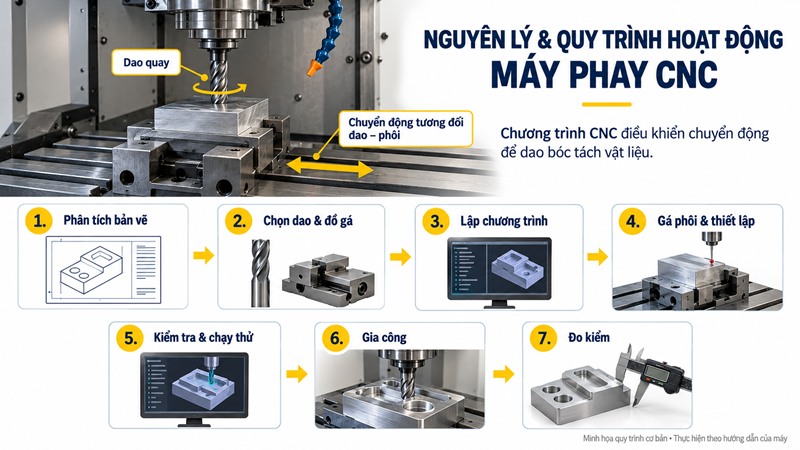
3.1. Nguyên lý hoạt động của máy phay CNC
Máy phay CNC hoạt động dựa trên chương trình điều khiển số. Hệ điều khiển đọc các lệnh để phối hợp chuyển động của các trục, tốc độ trục chính, lượng chạy dao và những chức năng phụ trợ.
Trong quá trình phay, dao cắt quay và chuyển động tương đối với phôi, bóc tách vật liệu để tạo ra hình dạng theo yêu cầu. Tùy kết cấu máy, chuyển động có thể được thực hiện bởi bàn máy, cụm đầu trục chính hoặc cả hai.
Chương trình gia công có thể được lập trực tiếp hoặc tạo bằng phần mềm CAM. Khi sử dụng CAM, chương trình cần được xuất qua bộ hậu xử lý phù hợp với máy và hệ điều khiển.
3.2. Quy trình hoạt động của máy phay CNC
Bước 1: Phân tích bản vẽ và yêu cầu kỹ thuật
Xác định hình dạng, kích thước, dung sai, độ nhám bề mặt và vật liệu chi tiết. Đây là cơ sở để lựa chọn phôi, trình tự nguyên công và phương án kiểm tra.
Bước 2: Lựa chọn dao cụ và phương án gá đặt
Chọn dao phay, đầu kẹp, collet và đồ gá phù hợp với máy, vật liệu và vùng gia công. Kiểm tra chiều dài dụng cụ, khả năng tiếp cận và khoảng tránh va chạm.
Bước 3: Lập chương trình gia công
Thiết lập đường chạy dao, tốc độ trục chính, lượng chạy dao, chiều sâu cắt và trình tự thay dao. Thông số ban đầu cần dựa trên hướng dẫn của nhà sản xuất dụng cụ và điều kiện gia công thực tế.
Bước 4: Gá phôi và thiết lập thông số trên máy
Kẹp chắc phôi, lắp bộ dụng cụ và kiểm tra vị trí gá đặt. Người vận hành thiết lập gốc tọa độ phôi, khai báo bù chiều dài, bán kính dao khi cần và đối chiếu với chương trình.
Bước 5: Kiểm tra và chạy thử
Kiểm tra chương trình, chiều chuyển động, vị trí dao và các khoảng hở. Thực hiện mô phỏng, chạy từng khối lệnh hoặc chạy thử theo quy trình của thiết bị để phát hiện sai lệch trước khi cắt.
Bước 6: Gia công chi tiết
Máy thực hiện các chuyển động theo chương trình đã kiểm tra. Người vận hành theo dõi tải cắt, tiếng động, phoi, tình trạng dao và hệ thống làm mát để xử lý bất thường kịp thời.
Bước 7: Đo kiểm và hoàn thiện
Kiểm tra kích thước, hình dạng và chất lượng bề mặt bằng dụng cụ đo phù hợp. Khi cần điều chỉnh, phải xác định nguyên nhân trước khi sửa thông số hoặc bù dao; kiểm tra lại kết quả trước khi tiếp tục sản xuất.
Độ chính xác của chi tiết phụ thuộc vào toàn bộ quy trình, từ lập trình, gá đặt đến dao cụ và đo kiểm. Chuẩn bị đồng bộ các yếu tố này giúp quá trình gia công ổn định và hạn chế sai hỏng.
3.3. Các loại thao tác phay CNC
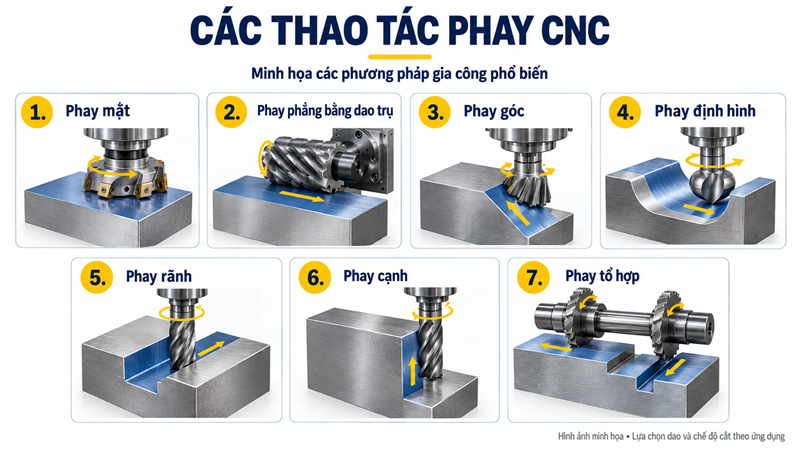
Gia công phay CNC có nhiều thao tác với các thiết lập và ứng dụng khác nhau. Dưới đây là các loại thao tác phay CNC phổ biến.
Gia công mặt
Trong gia công phay mặt, trục quay của dụng cụ cắt (dao phay mặt) vuông góc với bề mặt phôi.
Dao phay mặt có thiết kế độc đáo, nổi bật với các mảnh dao có thể thay thế. Nó thực hiện quá trình cắt bằng nhiều răng cắt. Kết quả là, các chi tiết được phay mặt có chất lượng hoàn thiện bề mặt cao hơn. Ngoài ra, quy trình được kiểm soát chặt chẽ, giúp dễ dàng tạo ra bề mặt mong muốn.
Gia công phay phẳng
Gia công phay phẳng là một thao tác sử dụng máy phay cột và trục khuỷu để phay các bề mặt phẳng nằm ngang. Dao cắt nằm song song với phôi. Do đó, quá trình cắt diễn ra từ đầu này đến đầu kia của phôi. Người vận hành có thể dịch chuyển bàn máy theo chiều dọc, chiều ngang hoặc chiều thẳng đứng.
Gia công góc
Gia công phay góc là quá trình phay các bề mặt phẳng bằng dụng cụ cắt ở một góc nhất định. Quá trình này tương tự như phay thông thường, điểm khác biệt duy nhất là thiết lập góc.
Có hai loại dao phay góc: dao phay góc đơn và dao phay góc kép. Dao phay góc đơn có răng trên mặt góc của dao và các mặt phẳng lớn, thích hợp để gia công ở góc 45 ° hoặc 60 ° .
Dao phay góc kép có răng hình chữ V với bề mặt hình nón và là lựa chọn tốt hơn để phay các bề mặt phẳng ở góc 45°, 60° và 90°.
Gia công định hình
Gia công phay định hình là phương pháp tốt hơn để tạo ra các đường viền không đều trên phôi. Đường viền có thể là đường cong hoặc đường cong có đoạn thẳng. Các đường viền có thể lõm hoặc lồi và được tạo ra bằng các răng đối diện với các hình dạng đó. Do đó, để tạo ra sản phẩm có cạnh lõm, dao phay định hình cần có cạnh lồi.
Gia công phay định hình có tốc độ chậm hơn một chút (khoảng 20 đến 30%) so với phay thông thường do quá trình cắt gọt phức tạp hơn để tạo ra các bề mặt cong.
Các loại khác
Có những loại quy trình gia công phay khác mà bạn có thể sử dụng. Dưới đây là những quy trình quan trọng:
- Gia công rãnh bằng phương pháp phay: Trong phương pháp phay rãnh, chiều rộng của dao cắt nhỏ hơn chiều rộng của phôi và được sử dụng để tạo rãnh trên phôi.
- Gia công phay cạnh: Phương pháp này thích hợp cho việc gia công phay tạo ra bề mặt phẳng thẳng đứng trên phôi. Bạn có thể điều khiển độ sâu cắt bằng cách xoay vít dẫn hướng thẳng đứng của bàn máy.
- Gia công phay nhiều mũi : Gia công phay nhiều mũi sử dụng hai dụng cụ cắt trên cùng một trục để cắt các bề mặt nằm ngang. Sự kết hợp này có tiềm năng không giới hạn và giúp giảm thời gian thực hiện quá trình phay.
4. Phân loại máy phay CNC
4.1. Theo phương trục chính
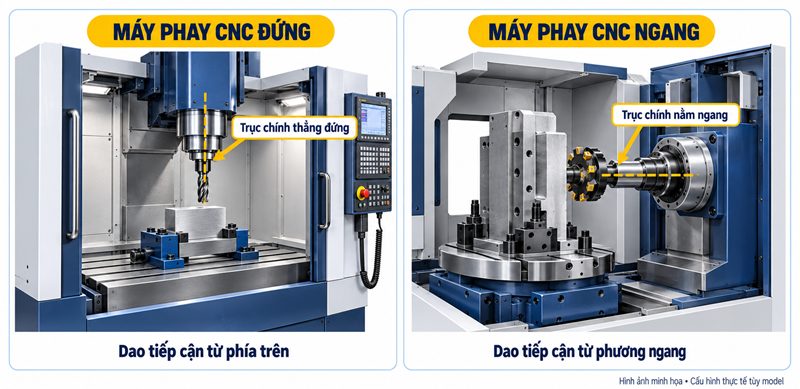
- Máy phay CNC đứng: Trục chính bố trí theo phương đứng, thường vuông góc với mặt bàn máy. Được sử dụng để phay mặt, rãnh, hốc và gia công khuôn mẫu.
- Máy phay CNC ngang: Trục chính bố trí theo phương ngang. Phù hợp với chi tiết dạng hộp và gia công nhiều mặt khi kết hợp bàn xoay, đồ gá phù hợp.
4.2. Theo số trục điều khiển
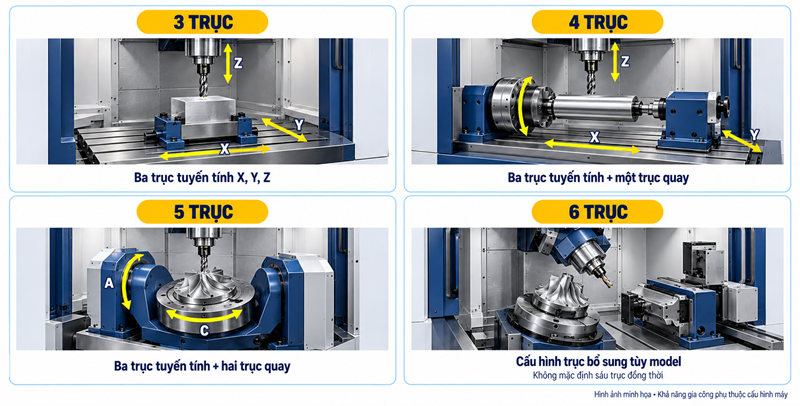
- Máy phay CNC 3 trục: Điều khiển ba trục tuyến tính X, Y, Z; gia công mặt phẳng, rãnh, hốc và bề mặt 3D trong phạm vi tiếp cận của dao.
- Máy phay CNC 4 trục: Bổ sung một trục quay, hỗ trợ gia công quanh chi tiết và giảm số lần gá lại.
- Máy phay CNC 5 trục: Kết hợp ba trục tuyến tính với hai trục quay, hỗ trợ tiếp cận nhiều hướng và gia công hình dạng phức tạp.
- Máy CNC 6 trục: Có sáu trục điều khiển theo cấu hình của nhà sản xuất. Chức năng của trục bổ sung và khả năng phối hợp chuyển động cần được xác định theo từng model; không mặc định mọi máy đều gia công sáu trục đồng thời.
4.3. Theo kết cấu máy
- Máy phay CNC giường: Bàn máy được đỡ trên kết cấu giường máy cứng vững. Hành trình, tải trọng và cách bố trí các cụm chuyển động phụ thuộc vào từng model.
- Máy phay CNC dạng cổng: Có kết cấu cổng đỡ cụm đầu máy, thường được lựa chọn cho chi tiết kích thước lớn.
4.4. Máy tiện CNC kết hợp phay
Máy tiện CNC kết hợp phay tích hợp khả năng tiện và phay trên cùng thiết bị. Tùy cấu hình, máy có thể thực hiện thêm khoan, taro và các nguyên công khác, giúp giảm số lần chuyển máy và gá lại chi tiết. Đây là nhóm máy đa nhiệm, cần phân biệt với máy phay CNC thông thường. Khả năng gia công phụ thuộc vào dao quay, các trục điều khiển và trang bị cụ thể.
5. Ứng dụng của máy phay CNC
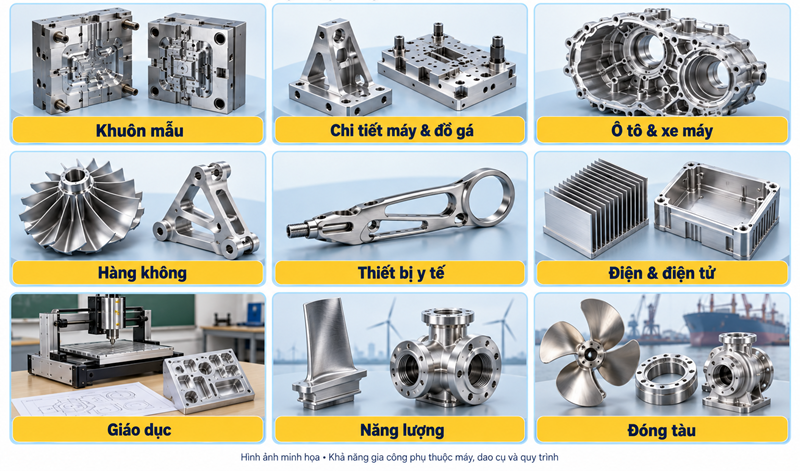
Máy phay CNC được sử dụng để gia công mặt phẳng, rãnh, hốc, lỗ và các bề mặt có hình dạng phức tạp. Tùy cấu hình máy, dao cụ và phương án gá đặt, thiết bị có thể đáp ứng nhiều nhu cầu sản xuất.
5.1. Chế tạo khuôn mẫu
Máy phay CNC gia công khuôn mẫu hỗ trợ gia công lòng khuôn, lõi khuôn, đế khuôn và các bề mặt định hình cho khuôn ép nhựa, khuôn đúc hoặc khuôn dập. Những vị trí sâu, hẹp hoặc có biên dạng phức tạp cần lựa chọn dao và đường chạy phù hợp.
5.2. Sản xuất chi tiết máy và đồ gá
Thiết bị được dùng để chế tạo tấm đế, giá đỡ, thân vỏ, chi tiết liên kết và đồ gá phục vụ sản xuất. Khả năng thực hiện nhiều nguyên công trên cùng máy giúp hạn chế việc chuyển chi tiết giữa các thiết bị.
5.3. Gia công linh kiện ô tô, xe máy
Máy phay CNC tham gia gia công các chi tiết như thân hộp, nắp máy, giá đỡ và bộ phận cơ khí khác. Với sản xuất theo lô, chương trình và quy trình đã được kiểm chứng có thể tái sử dụng để duy trì tính nhất quán.
5.4. Gia công linh kiện hàng không và thiết bị y tế
Máy nhiều trục hỗ trợ tiếp cận các bề mặt phức tạp trên chi tiết hàng không, dụng cụ y tế và một số bộ phận cấy ghép. Các ứng dụng này đòi hỏi quy trình gia công, đo kiểm và kiểm soát chất lượng phù hợp với yêu cầu chuyên ngành.
5.5. Chế tạo linh kiện điện, điện tử
Máy phay CNC được sử dụng để gia công vỏ thiết bị, khối tản nhiệt, tấm gá và chi tiết cơ khí cho hệ thống điện, điện tử. Dao cụ cần được lựa chọn theo vật liệu, kích thước và yêu cầu bề mặt.
5.6. Làm mẫu thử và sản xuất theo yêu cầu
Thiết bị hỗ trợ chế tạo mẫu để kiểm tra hình dáng, khả năng lắp ráp và chức năng trước khi sản xuất hàng loạt. Khi thiết kế thay đổi, chương trình gia công có thể được điều chỉnh và kiểm tra lại.
5.7. Gia công chi tiết kích thước lớn
Máy phay giường và máy phay dạng cổng có cấu hình phù hợp được sử dụng để gia công bệ máy, tấm lớn, khuôn lớn và kết cấu cơ khí. Cần đối chiếu hành trình, tải trọng bàn, khoảng làm việc và khả năng tiếp cận của dao.
6. So sánh máy phay CNC và máy tiện CNC
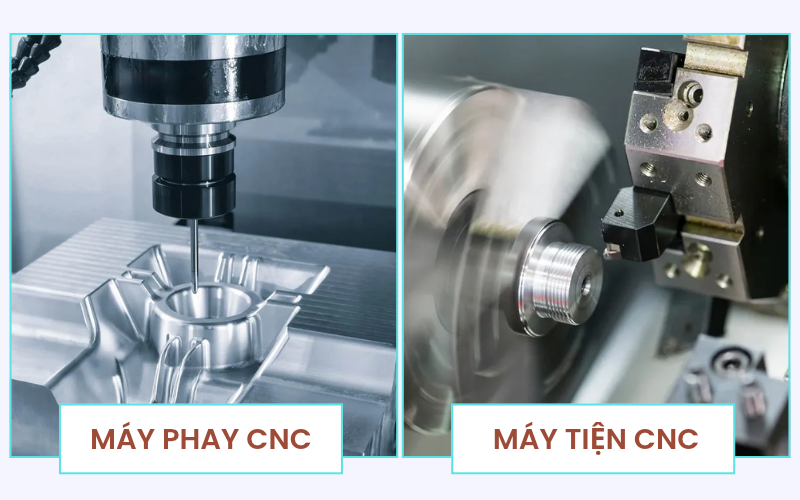
Mặc dù máy phay CNC cũng là máy công cụ giống như máy tiện CNC, nhưng cách thức hoạt động của cả hai loại máy này lại khá khác nhau.
Đối với máy phay CNC (hay còn gọi là trung tâm gia công CNC), phôi được cố định hoặc gắn vào vị trí bằng ê tô hoặc đồ gá trong khi dụng cụ cắt được điều khiển trên hoặc xung quanh phôi. Vật liệu sau đó được loại bỏ dần dần bằng các dụng cụ cắt hoặc mũi khoan quay với tốc độ cao và tốc độ tiến dao thay đổi dọc theo hai hoặc nhiều trục.
Tuy nhiên, đối với máy tiện CNC (hay còn gọi là trung tâm gia công tiện CNC) , phôi (thường là hình trụ) được gắn trên mâm cặp quay hoặc trên trục chính. Sau đó, phôi được “gia công tiện” (do đó có tên là trung tâm gia công tiện) hoặc quay quanh trục chính trong khi dụng cụ cắt đặt trong tháp xoay hoặc tháp định vị di chuyển song song với phôi. Vật liệu sau đó được loại bỏ bằng các dụng cụ cắt cố định.
Như vậy, máy phay CNC sử dụng dụng cụ quay với phôi cố định, trong khi máy tiện CNC sẽ quay vật liệu cần gia công bằng dụng cụ cắt cố định.
7. Tiêu chí lựa chọn máy phay CNC
Lựa chọn máy phay CNC cần dựa trên chi tiết thực tế, sản lượng và ngân sách đầu tư. Cấu hình phù hợp giúp doanh nghiệp đáp ứng yêu cầu gia công và quản lý chi phí vận hành.
7.1. Vật liệu và yêu cầu gia công
Xác định vật liệu, độ cứng, hình dạng chi tiết và các nguyên công cần thực hiện. Gia công nhôm, thép, inox hoặc thép đã nhiệt luyện có yêu cầu khác nhau về dao cụ, tốc độ cắt, mô-men xoắn và độ cứng vững.
Nên chuẩn bị bản vẽ cùng yêu cầu dung sai, độ nhám để nhà cung cấp đề xuất cấu hình phù hợp.
7.2. Hành trình và khả năng gá đặt
Kiểm tra hành trình các trục, kích thước bàn máy, tải trọng cho phép và khoảng cách từ đầu trục chính đến bàn máy.
Không chỉ tính kích thước phôi, cần dành không gian cho ê tô, đồ gá, đầu kẹp, dao và chuyển động tránh va chạm.
7.3. Số trục và cấu hình máy
Máy ba trục có thể đáp ứng nhiều công việc phay mặt, rãnh, hốc và biên dạng. Máy có thêm trục quay hỗ trợ tiếp cận nhiều hướng, giảm số lần gá lại trong những ứng dụng phù hợp.
Với máy nhiều trục, cần xác nhận khả năng gia công định vị hay đồng thời, giới hạn góc quay và phần mềm hỗ trợ.
7.4. Công suất, mô-men xoắn và tốc độ trục chính
Đánh giá các thông số này theo loại dao, vật liệu và chế độ cắt dự kiến. Tốc độ quay tối đa cao không đồng nghĩa máy phù hợp với mọi công việc.
Nên xem đường đặc tính công suất, mô-men xoắn và chế độ làm việc do nhà sản xuất công bố, thay vì chỉ so sánh một thông số cực đại.
7.5. Độ chính xác và độ cứng vững
Đối chiếu độ chính xác định vị, độ lặp lại và điều kiện kiểm tra của máy. Các thông số này không thay thế cho việc đánh giá dung sai chi tiết sau gia công.
Nếu có điều kiện, nên chạy thử chi tiết đại diện và đo kiểm theo tiêu chí nghiệm thu đã thống nhất.
7.6. Hệ điều khiển và khả năng lập trình
Hệ điều khiển cần phù hợp với trình độ đội ngũ, phương pháp lập trình và phần mềm CAD/CAM đang sử dụng.
Kiểm tra bộ hậu xử lý, chức năng cần mua thêm, khả năng truyền dữ liệu và phạm vi đào tạo được cung cấp.
7.7. Đầu kẹp, dao cụ và bộ thay dao
Xác nhận chuẩn trục chính, loại đầu kẹp tương thích và yêu cầu về tốc độ, độ cân bằng. Với máy có bộ thay dao tự động, cần kiểm tra số vị trí chứa dao cùng giới hạn chiều dài, đường kính và khối lượng dụng cụ.
Tính trước chi phí đầu kẹp, collet, dao phay, mũi khoan và đồ gá để chuẩn bị ngân sách đầy đủ.
7.8. Điều kiện lắp đặt và hệ thống phụ trợ
Kiểm tra diện tích, đường vận chuyển máy, yêu cầu nền móng, nguồn điện và khí nén theo tài liệu thiết bị.
Đồng thời, đánh giá hệ thống làm mát, bôi trơn, thoát phoi và các trang bị cần thiết cho kế hoạch sản xuất.
7.9. Tổng chi phí đầu tư và vận hành
Ngoài giá mua máy, cần tính chi phí vận chuyển, lắp đặt, đào tạo, phần mềm, dao cụ, điện năng và bảo trì.
Nên so sánh chi phí trên chi tiết đạt yêu cầu, kết hợp thời gian chuẩn bị và chu kỳ gia công, thay vì chỉ lựa chọn máy có giá mua thấp.
7.10. Dịch vụ kỹ thuật và điều kiện nghiệm thu
Làm rõ chính sách bảo hành, thời gian hỗ trợ, khả năng cung cấp phụ tùng và lịch bảo trì. Hợp đồng nên ghi cụ thể cấu hình, phụ kiện, nội dung đào tạo và tiêu chí nghiệm thu.
Đối với đầu kẹp và dao cụ đi kèm, khách hàng có thể gửi PMW thông tin máy, vật liệu và nguyên công để được hỗ trợ đối chiếu sản phẩm phù hợp.
8. Giá máy phay CNC hiện nay

Giá máy phay CNC dao động từ vài trăm triệu đến nhiều tỷ đồng, tùy loại máy, cấu hình, công suất máy phay CNC và tình trạng sử dụng. Doanh nghiệp nên xác định yêu cầu gia công trước khi so sánh báo giá.
8.1. Bảng giá máy phay CNC tham khảo
| Loại máy | Mức giá tham khảo |
|---|---|
| Máy phay CNC mini, cấu hình cơ bản | Khoảng 150–350 triệu đồng |
| Máy phay CNC 3 trục mới, phân khúc phổ thông | Khoảng 600 triệu–1,5 tỷ đồng |
| Máy phay CNC 4 trục | Khoảng 900 triệu–2 tỷ đồng |
| Máy phay CNC 5 trục đồng thời | Từ khoảng 3,5 tỷ đồng |
| Máy phay giường, máy phay ngang công nghiệp cỡ lớn | Khoảng 2,5–15 tỷ đồng hoặc cao hơn |
| Máy phay CNC đã qua sử dụng, một số phân khúc phổ thông | Khoảng 250–700 triệu đồng |
Lưu ý: Giá thực tế cần xác nhận theo model, cấu hình và thời điểm mua; cần kiểm tra riêng thuế VAT, vận chuyển, lắp đặt và phụ kiện đi kèm.
8.2. Những yếu tố ảnh hưởng đến giá máy
- Kích thước và hành trình: Không gian làm việc, tải trọng bàn và kết cấu máy ảnh hưởng đến chi phí.
- Cấu hình trục: Cần phân biệt bàn quay định vị với khả năng gia công nhiều trục đồng thời.
- Trục chính và hệ điều khiển: Công suất, mô-men xoắn, tốc độ và các chức năng tùy chọn tạo ra khác biệt về giá.
- Trang bị đi kèm: Bộ thay dao, đầu dò, làm mát xuyên tâm và tự động hóa có thể làm tăng ngân sách.
- Tình trạng máy: Máy cũ cần được đánh giá lịch sử sử dụng, độ chính xác còn lại và khả năng sửa chữa.
Với máy CNC 6 trục hoặc máy tiện kết hợp phay, nên yêu cầu báo giá theo cấu hình cụ thể thay vì áp dụng một khoảng giá chung.
Loại máy phay CNC (3 trục, 4 trục, 5 trục)
- Máy phay CNC 3 trục: Phù hợp gia công 2D, 2.5D như mặt phẳng, rãnh, khoan lỗ; đây là dòng có giá máy phay CNC thấp nhất.
- Máy phay CNC 4 trục: Được bổ sung trục xoay, phù hợp gia công chi tiết trụ, khuôn mẫu; giá thường cao hơn khoảng 20–30% so với máy 3 trục.
- Máy phay CNC 5 trục: Gia công chi tiết 3D phức tạp như khuôn ô tô, turbine, hàng không; thuộc phân khúc giá cao nhất.
Kích thước bàn làm việc và hành trình trục
- Bàn máy có thể dao động từ khoảng 500 × 500 mm (máy nhỏ) đến 2 × 5 m (máy công nghiệp). Bàn càng lớn, giá máy càng cao.
- Hành trình trục X/Y/Z dài (trên 1 m) phù hợp gia công chi tiết lớn, đồng thời làm tăng chi phí đầu tư.
Công suất động cơ, tốc độ spindle và tốc độ chạy dao
- Công suất động cơ thường từ 5–30 kW; công suất càng lớn thì giá máy càng tăng.
- Tốc độ trục chính (spindle) phổ biến 6.000–24.000 vòng/phút, tốc độ cao phù hợp gia công nhôm, gỗ, khuôn mẫu.
- Tốc độ chạy dao nhanh (10–20 m/phút) và các option như ATC (thay dao tự động) cũng là yếu tố làm tăng giá máy.
Thương hiệu và xuất xứ máy: Máy phay CNC đến từ các thương hiệu lớn, xuất xứ Nhật Bản, Hàn Quốc, Đức thường có giá cao hơn nhưng đổi lại là độ bền, độ chính xác và khả năng vận hành ổn định lâu dài.
Tình trạng máy (mới – cũ): Máy mới 100% có giá cao hơn nhưng đảm bảo công nghệ và bảo hành chính hãng. Máy cũ hoặc máy đã qua sử dụng có giá thấp hơn, phù hợp ngân sách hạn chế nhưng cần đánh giá kỹ tình trạng thực tế.
8.3. Tính đủ chi phí trước khi đầu tư
Ngoài giá mua máy, doanh nghiệp cần dự trù chi phí đầu kẹp, dao cụ, đồ gá, phần mềm, đào tạo và bảo trì. Khi so sánh các phương án, hãy yêu cầu nhà cung cấp liệt kê rõ hạng mục đã bao gồm và chi phí phát sinh.
Đối với đầu kẹp và dao cụ, khách hàng có thể gửi PMW thông tin máy, vật liệu, nguyên công và số lượng để được hỗ trợ đối chiếu, báo giá riêng.
9. Máy CNC Taikan tại TLT – Giải pháp thiết bị và dịch vụ kỹ thuật cho doanh nghiệp

Đầu tư máy CNC cần cân nhắc cả năng lực gia công, chi phí và dịch vụ sau bán hàng. Với máy CNC Taikan, TLT hỗ trợ doanh nghiệp từ lựa chọn cấu hình, lắp đặt đến hướng dẫn vận hành và bảo dưỡng trong quá trình sử dụng.
Tư vấn máy theo nhu cầu sản xuất
TLT là nhà phân phối chính thức máy CNC Taikan tại Việt Nam. Doanh nghiệp được tư vấn lựa chọn thiết bị dựa trên bản vẽ, vật liệu, kích thước chi tiết và sản lượng dự kiến, giúp xác định cấu hình phù hợp trước khi đầu tư.
Giá cả hợp lý và trả góp dễ dàng
Giá máy CNC Taikan phụ thuộc vào model, hành trình, trục chính, hệ điều khiển và các tùy chọn đi kèm. Liên hệ TLT để nhận báo giá theo nhu cầu, làm rõ danh mục thiết bị, phụ kiện và phạm vi dịch vụ trong từng phương án. So sánh đầy đủ cấu hình và chi phí đưa máy vào sản xuất giúp doanh nghiệp lựa chọn phương án phù hợp ngân sách.
Tại Tập đoàn Công nghệ TLT, chính sách mua máy CNC trả góp được chúng tôi xây dựng rõ ràng, minh bạch và linh hoạt cho từng nhóm khách hàng. Tuỳ theo nhu cầu, doanh nghiệp có thể lựa chọn tỷ lệ trả trước từ 20% – 50% tùy theo từng phương án tài chính.
Bảo hành lên đến 24 tháng
Theo thông tin công khai của TLT, máy CNC Taikan có chính sách bảo hành lên đến 24 tháng. Thời hạn áp dụng, phạm vi bảo hành và điều kiện cụ thể được xác nhận theo sản phẩm và hợp đồng mua bán.
Khách hàng nên làm rõ các hạng mục được bảo hành, trường hợp loại trừ và quy trình tiếp nhận hỗ trợ ngay khi thống nhất đơn hàng.
Đội ngũ kỹ thuật đồng hành cùng khách hàng
Đội ngũ kỹ thuật TLT hỗ trợ lắp đặt, hướng dẫn vận hành, bảo dưỡng và sửa chữa máy. Trong quá trình sử dụng, doanh nghiệp có thể liên hệ để được tiếp nhận yêu cầu và tư vấn hướng xử lý phù hợp với tình trạng thiết bị.
Dịch vụ bảo trì, bảo dưỡng định kỳ cũng giúp doanh nghiệp chủ động kiểm tra máy và lập kế hoạch chăm sóc thiết bị.
Bạn đang mở rộng xưởng hoặc cần bổ sung máy CNC? Gửi TLT bản vẽ, vật liệu, sản lượng dự kiến và ngân sách để được tư vấn máy Taikan, nhận báo giá cùng thông tin bảo hành, dịch vụ kỹ thuật áp dụng.


TẬP ĐOÀN CÔNG NGHỆ TLT
Trụ sở chính TLT - Hồ Chí Minh: 280 Bến Than, Xã Bình Mỹ, TP. HCM
Chi nhánh TLT - Hồ Chí Minh: 197 Võ Văn Bích, Xã Phú Hòa Đông, TP. HCM
Chi Nhánh TLT - Hà Nội: Km6 Võ Văn Kiệt, Xã Phúc Thịnh, Thủ đô Hà Nội
Chi nhánh TLT - Ninh Bình: Km 101 QL10 Hồng Phúc, Phường Thiên Trường, Tỉnh Ninh Bình
Hotline: 1900.98.99.06