

 English
Các lệnh G trong tiện CNC là được xem là nền tảng của mọi chương trình gia công trên máy tiện CNC. Vì vậy, người dùng cần phải hiểu rõ mọi chức năng, cú pháp câu lệnh và cách áp dụng của từng mã lệnh để tối ưu thời gian lập trình cũng như gia công thực tế chính xác.
Các lệnh G trong tiện CNC dùng để làm gì?
Các lệnh G trong tiện CNC (G-code) là tập hợp các mã lệnh tiêu chuẩn được sử dụng để điều khiển chuyển động và chức năng của máy tiện CNC. Thông qua các lệnh này, người lập trình có thể xác định chính xác quỹ đạo dao, tốc độ chạy dao, chu trình gia công, chế độ nội suy và nhiều thao tác khác trong quá trình cắt gọt.
Hiện nay, hầu hết các hệ điều khiển CNC phổ biến như FANUC, Mitsubishi, Siemens hay Syntec đều sử dụng hệ thống G-code theo tiêu chuẩn ISO, tuy nhiên một số mã lệnh hoặc cú pháp có thể thay đổi tùy từng hãng điều khiển.
Việc nắm vững các lệnh G trong tiện CNC giúp người vận hành:
- Lập trình gia công nhanh chóng và chính xác
- Tối ưu thời gian gia công, giảm thời gian chạy máy
- Hạn chế lỗi va chạm dao và phôi
- Dễ dàng chỉnh sửa, tối ưu chương trình CNC
- Gia tăng độ chính xác và chất lượng bề mặt chi tiết
- Nâng cao năng suất sản xuất và giảm tỷ lệ phế phẩm.
XEM THÊM: Tài liệu lập trình phay CNC Fanuc – Hướng dẫn từ chi tiết đến nâng cao
List 20+ các lệnh G trong tiện CNC thông dụng nhất
Dưới đây là tổng hợp những lệnh G trong tiện CNC được sử dụng phổ biến nhất:
| Lệnh G | Chức năng | Ví dụ |
|---|---|---|
| G00 | Chạy dao nhanh (Rapid Traverse) | G00 X50 Z5 |
| G01 | Nội suy đường thẳng có cắt gọt | G01 X20 Z-50 F0.2 |
| G02 | Nội suy cung tròn theo chiều kim đồng hồ | G02 X40 Z-20 R10 |
| G03 | Nội suy cung tròn ngược chiều kim đồng hồ | G03 X20 Z-10 R5 |
| G04 | Dừng theo thời gian (Dwell) | G04 U2 |
| G20 | Lập trình theo đơn vị Inch | G20 |
| G21 | Lập trình theo đơn vị mm | G21 |
| G28 | Đưa dao về điểm gốc máy | G28 U0 W0 |
| G32 | Tiện ren bước không đổi | G32 Z-30 F2.0 |
| G40 | Hủy bù bán kính dao | G40 |
| G41 | Bù bán kính dao bên trái | G41 |
| G42 | Bù bán kính dao bên phải | G42 |
| G50 | Giới hạn tốc độ trục chính | G50 S2500 |
| G54 – G59 | Chọn hệ tọa độ làm việc | G54 |
| G70 | Chu trình gia công tinh | G70 P100 Q200 |
| G71 | Chu trình tiện thô dọc | G71 |
| G72 | Chu trình tiện mặt đầu | G72 |
| G73 | Chu trình tiện lặp tốc độ cao | G73 |
| G74 | Chu trình khoan hoặc tiện rãnh hướng trục | G74 |
| G75 | Chu trình tiện rãnh hướng kính | G75 |
| G76 | Chu trình tiện ren nhiều lượt | G76 |
| G90 | Chu trình tiện ngoài theo tọa độ tuyệt đối | G90 |
| G92 | Chu trình tiện ren đơn giản | G92 |
| G94 | Tiện mặt đầu | G94 |
| G96 | Tốc độ cắt không đổi (CSS) | G96 S180 |
| G97 | Tốc độ trục chính cố định | G97 S1200 |
Giải mã ý nghĩa của từng lệnh G trong tiện chi tiết, dễ hiểu
1. Lệnh G00 – Chạy dao nhanh
G00 dùng để di chuyển dao đến vị trí mong muốn với tốc độ lớn nhất của máy mà không thực hiện cắt gọt. Ví dụ cú pháp: G00 X100 Z10.
Lệnh này thường ứng dụng để tiếp cận phôi, di chuyển giữa các nguyên công hoặc rút dao sau gia công.
2. Lệnh G01 – Nội suy đường thẳng
Lệnh G01 thực hiện gia công theo đường thẳng với lượng chạy dao. Ví dụ cú pháp: G01 X30 Z-60 F0.25
Đây là lệnh được sử dụng nhiều nhất trong tiện CNC cho các nhu cầu gia công như tiện trụ, tiện mặt, tiện côn, gia công các chi tiết có biên dạng phẳng…
3. Lệnh G02 và G03
Cả lệnh này dùng để gia công cung tròn, trong đó G02 quay theo chiều kim đồng hồ và G03 quay ngược chiều kim đồng hồ.
Ví dụ cú pháp: G02 X40 Z-20 R10 hoặc G03 X20 Z-15 I5 K5
4. Lệnh G28
Sau khi kết thúc chương trình, G28 đưa dao trở về vị trí Home nhằm đảm bảo an toàn trước khi thay dao hoặc tháo phôi.
Ví dụ cú pháp: G28 U0 W0
5. Lệnh G71 – Chu trình tiện thô
Đây là chu trình tự động giúp bóc lượng dư nhiều lần trước khi tiện tinh. Ưu điểm của lệnh này là giảm thời gian lập trình, điều khiển dao cắt ổn định và phân chia chiều sâu cắt hợp lý.
Ví dụ cú pháp: G71 U2 R0.5 hoặc G71 P100 Q200 U0.3 W0.1 F0.25
6. Lệnh G70 – Chu trình tiện tinh
Sau khi tiện thô bằng G71, G70 sẽ tự động chạy lại biên dạng để hoàn thiện kích thước và độ nhám.
Ví dụ cú pháp: G70 P100 Q200
7. Lệnh G76 – Chu trình tiện ren
Đây là chu trình tiện ren được sử dụng phổ biến nhất trên máy tiện FANUC. Lệnh này có thế mạnh là tự động chia số lần cắt, đảm bảo bước ren chính xác và giảm tải cho dao.
Ví dụ cú pháp: G76 P020060 Q100 R0.05 hoặc G76 X18 Z-30 P1200 Q300 F2
8. Lệnh G96 và G97
- Lệnh G96 có nhiệm vụ duy trì tốc độ cắt không đổi (Constant Surface Speed). Ví dụ cú pháp: G96 S180. Khi đường kính phôi thay đổi, tốc độ trục chính sẽ tự động điều chỉnh.
- Lệnh G97: sử dụng tốc độ trục chính cố định. Ví dụ cú pháp: G97 S1200. Thường dùng để khoan tâm, tiện ren hoặc gia công các chi tiết có đường kính nhỏ.
HOT: LIST MÁY TIỆN CNC BEST SELLER TẠI TLT ĐƯỢC NHIỀU DOANH NGHIỆP TIN DÙNG
Cần lưu ý gì để sử dụng các lệnh G trong tiện CNC hiệu quả?
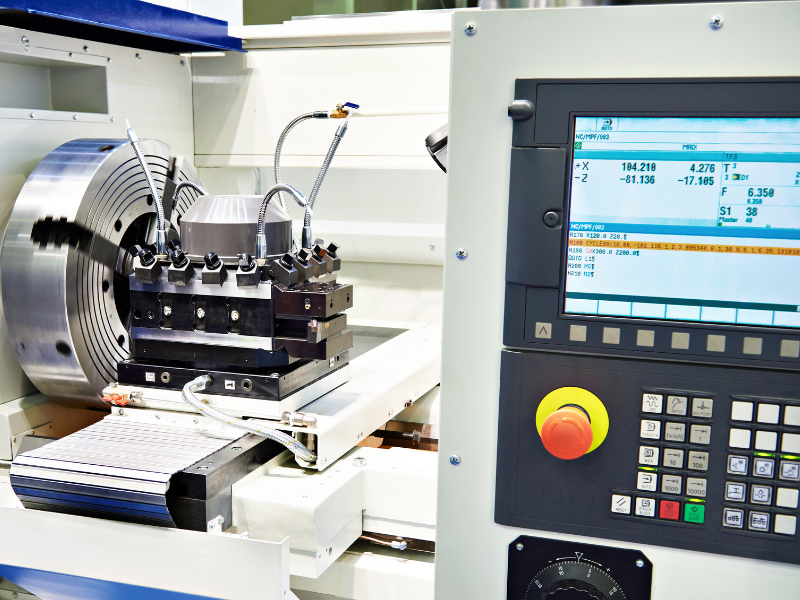
Mặc dù G-code được phát triển dưới dạng tiêu chuẩn hóa, nhưng để vận hành máy tiện CNC an toàn và đạt hiệu suất cao, người lập trình cần lưu ý một số vấn đề quan trọng sau:
Nắm vững kiến thức về hệ điều khiển đang sử dụng
Không phải mọi hệ điều khiển đều hỗ trợ hoàn toàn giống nhau. Một số chu trình như G71, G72, G73 hoặc G76 có thể khác về cú pháp giữa FANUC, Siemens, Mitsubishi hay Syntec. Do đó, trước khi lập trình, hãy tham khảo tài liệu hướng dẫn của bộ điều khiển đang sử dụng để tránh lỗi chương trình.
Kiểm tra hệ tọa độ trước khi vận hành chính thức
Luôn xác nhận kỹ trước các lệnh lập trình chính xác, quan trọng nhất là các lệnh như G54 – G59 đúng vị trí, G90 hoặc G91 đúng chế độ lập trình và điểm zero phôi chính xác. Tuyệt đối không để xảy ra tình trạng gia công trong trạng thái thiết lập sai hệ toạ độ, vì sẽ dẫn đến va chạm dao hoặc gia công sai kích thước.
Kết hợp đúng tốc độ cắt và lượng chạy dao
Các lệnh G chỉ điều khiển chuyển động. Để gia công hiệu quả, cần thiết lập hợp lý bao gồm: tốc độ trục chính, lượng chạy dao, chiều sâu cắt, loại dao, vật liệu phôi… Điều này giúp kéo dài tuổi thọ dao và đảm bảo chất lượng bề mặt chi tiết.
Luôn mô phỏng chương trình trước khi chạy thực tế
Trước khi gia công trên máy, nên kiểm tra chương trình bằng phần mềm mô phỏng. Chạy dry run hoặc single block, quan sát quỹ đạo chạy dao. Đây là cách hiệu quả để phát hiện lỗi lập trình, tránh va chạm và giảm thiểu rủi ro trong quá trình vận hành.
Thường xuyên cập nhật kiến thức lập trình CNC
Các hệ điều khiển CNC ngày càng được bổ sung nhiều chu trình gia công thông minh và tính năng tự động hóa. Việc thường xuyên cập nhật tài liệu kỹ thuật, học hỏi kinh nghiệm thực tế và thực hành lập trình sẽ giúp người vận hành khai thác tối đa khả năng của máy tiện CNC, đồng thời nâng cao năng suất và chất lượng gia công.
Trên đây là những thông tin về các lệnh G trong tiện CNC thông dụng nhất. Đối với người mới bắt đầu, nên làm quen trước với các lệnh cơ bản như G00, G01, G02, G03, G28, G96 và G97, sau đó tiếp tục tìm hiểu các chu trình tự động như G70, G71, G72 hay G76 để nâng cao kỹ năng lập trình CNC và đáp ứng tốt hơn yêu cầu sản xuất hiện đại.
Nếu cần hỗ trợ giải đáp các thắc mắc liên quan hoặc tư vấn đầu tư máy CNC, hãy liên hệ ngay với Tập đoàn Công nghệ TLT nhé!



CÔNG TY TNHH MTV KỸ THUẬT TÚ LỘC
Trụ Sở Chính: 451 Lý Thường Kiệt, Phường Tân Hoà, TP. HCM
Chi nhánh TLT - Hồ Chí Minh: 197 Võ Văn Bích, Xã Phú Hòa Đông, TP. HCM
Chi Nhánh TLT - Hà Nội: Km6 Võ Văn Kiệt, Xã Phúc Thịnh, Thủ đô Hà Nội
Chi nhánh TLT - Bắc Ninh: Đ. Lê Thái Tổ, Phường Võ Cường, Tỉnh Bắc Ninh (Kế bên Honda, đối diện Toyota)
Hotline: 1900.98.99.06