

 English
Trong ngành gia công cơ khí hiện đại, việc làm chủ hệ điều khiển Fanuc gần như là “kỹ năng bắt buộc”. Tài liệu lập trình phay CNC Fanuc được tổng hợp dưới đây theo hướng dễ hiểu của Tập đoàn Công nghệ TLT hi vọng giúp bạn nắm từ cơ bản đến thực tế sản xuất.
1. Tổng quan về lập trình phay CNC Fanuc
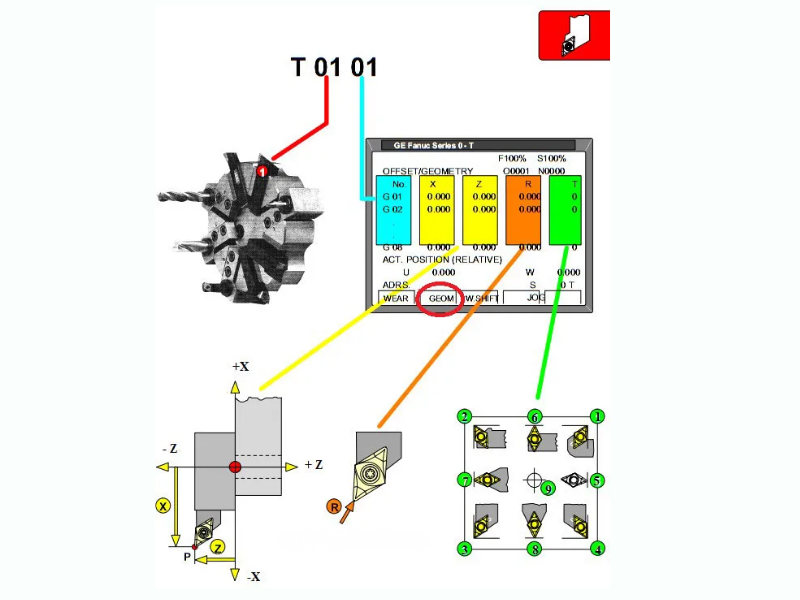
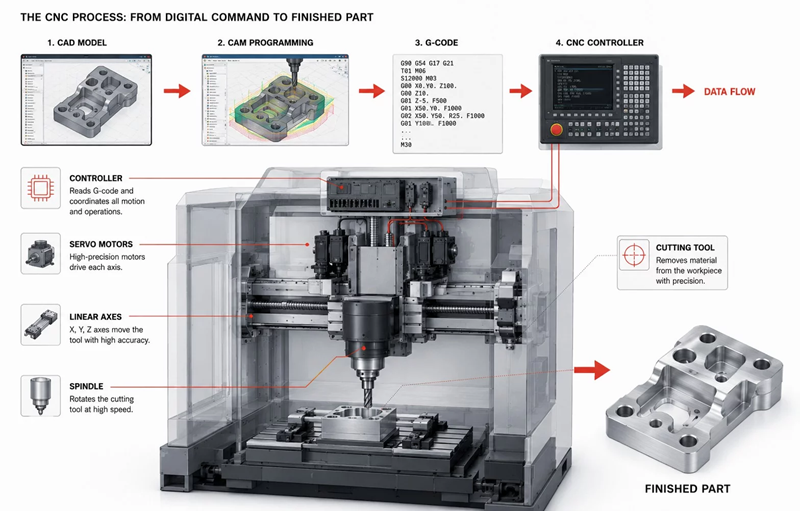
Fanuc sử dụng ngôn ngữ lập trình tiêu chuẩn là G-code và M-code. Đây là “ngôn ngữ giao tiếp” giữa con người và máy CNC.
Điểm mạnh của Fanuc:
- Cú pháp rõ ràng, dễ tiếp cận
- Tương thích nhiều dòng máy
- Độ ổn định cao trong sản xuất hàng loạt
Thực tế, chỉ cần nắm vững các lệnh cơ bản, bạn đã có thể lập trình gia công được phần lớn chi tiết cơ khí phổ biến.
2. Cấu trúc chương trình CNC Fanuc
Một chương trình CNC không quá phức tạp, nhưng cần logic và chính xác.
Cấu trúc tiêu chuẩn:
- Khai báo chương trình (Oxxxx)
- Thiết lập hệ lệnh (G21, G17, G90…)
- Gọi dao và trục chính
- Thiết lập tọa độ
- Gia công
- Kết thúc chương trình
Ví dụ:
O0001
G21 G17 G90
T01 M06
G54
S1500 M03
G00 X0 Y0
G01 Z-5 F100
G01 X50 Y50
M30
3. Các lệnh G-code quan trọng
Đây là phần cốt lõi khi học lập trình CNC.
- G00: Chạy nhanh (không cắt)
- G01: Cắt thẳng
- G02 / G03: Cắt cung tròn
- G17 / G18 / G19: Chọn mặt phẳng
- G90 / G91: Tuyệt đối / tương đối
- G54 – G59: Offset phôi
Trong thực tế, 80% chương trình CNC chỉ xoay quanh các lệnh này.
4. Các lệnh M-code thường dùng
M-code điều khiển các chức năng của máy:
- M03: Quay trục chính thuận
- M04: Quay ngược
- M05: Dừng trục chính
- M06: Thay dao
- M08 / M09: Nước làm mát
- M30: Kết thúc
Nếu G-code là “đường đi”, thì M-code là “hành vi của máy”.
5. Chu trình gia công tự động (Canned Cycle)
Đây là phần giúp bạn lập trình nhanh hơn rất nhiều.
- G81: Khoan thường
- G82: Khoan có dừng
- G83: Khoan sâu (chia bước)
- G84: Tarô
Ưu điểm:
- Viết code ngắn gọn
- Giảm lỗi thao tác
- Tăng tốc độ lập trình
6. Thiết lập tọa độ và bù dao
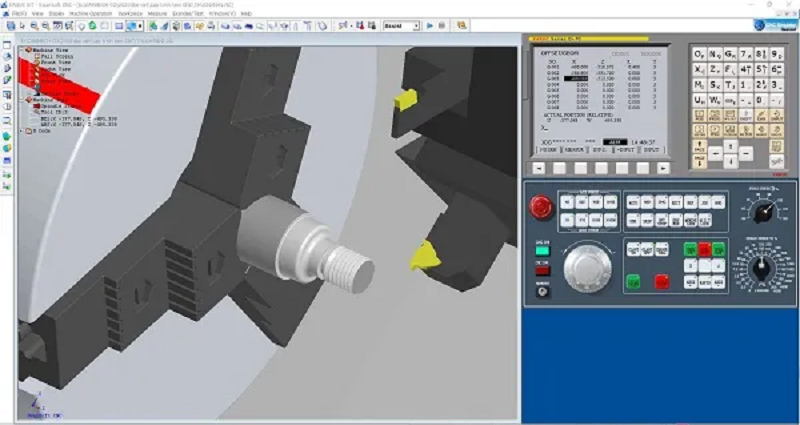
Trong thực tế sản xuất, đây là phần cực kỳ quan trọng.
- G54 – G59: Gốc tọa độ phôi
- G43: Bù chiều dài dao
- G41 / G42: Bù bán kính dao
- G49: Hủy bù
Nếu thiết lập sai offset → sản phẩm lệch ngay lập tức.
7. Lưu ý quan trọng khi lập trình Fanuc
Một lập trình viên CNC giỏi không chỉ biết code, mà còn phải hiểu máy:
- Luôn kiểm tra tọa độ trước khi chạy
- Chạy thử (dry run) trước khi cắt thật
- Kiểm soát tốc độ (S) và lượng chạy dao (F)
- Chọn dao phù hợp vật liệu
Kinh nghiệm thực tế:
“Code đúng chưa đủ – phải chạy an toàn và ổn định.”
8. Ứng dụng thực tế của lập trình Fanuc
Lập trình CNC Fanuc được ứng dụng rộng rãi trong:
- Gia công chi tiết cơ khí chính xác
- Sản xuất khuôn mẫu
- Gia công hàng loạt
- Các ngành: ô tô, điện tử, cơ khí chế tạo
9. Ai nên học tài liệu này?
- Người mới học CNC
- Thợ vận hành máy
- Kỹ sư cơ khí
- Doanh nghiệp gia công
Chỉ cần học đúng tài liệu + thực hành đều → có thể lên tay rất nhanh.
10. Kết luận
Lập trình phay CNC với hệ điều khiển Fanuc không quá khó, nhưng đòi hỏi sự chính xác và tư duy logic. Khi đã nắm vững G-code, M-code và cách vận hành thực tế, bạn sẽ:
- Tăng năng suất gia công
- Giảm lỗi sản phẩm
- Tối ưu chi phí sản xuất
Nếu cần hỗ trợ tư vấn đầu tư máy CNC hoặc giải đáp các thắc mắc liên quan, hãy liên hệ với Tập đoàn Công nghệ TLT nhé!


TẬP ĐOÀN CÔNG NGHỆ TLT
Trụ sở chính TLT - Hồ Chí Minh: 280 Bến Than, Xã Bình Mỹ, TP. HCM
Chi nhánh TLT - Hồ Chí Minh: 197 Võ Văn Bích, Xã Phú Hòa Đông, TP. HCM
Chi Nhánh TLT - Hà Nội: Km6 Võ Văn Kiệt, Xã Phúc Thịnh, Thủ đô Hà Nội
Chi nhánh TLT - Ninh Bình: Km 101 QL10 Hồng Phúc, Phường Thiên Trường, Tỉnh Ninh Bình
Hotline: 1900.98.99.06